Warum verwenden 5-Achs-CNC-Rundtische unterschiedliche Getriebe für die A- und C-Achse?
Ein Fünf-Achs-CNC-Rundtisch, auch als Schwenkbrückentisch oder Wiegen-Rundtisch bezeichnet, nutzt koordinierte Bewegungen der A- und C-Achse, um ein Werkstück in verschiedenen Bearbeitungswinkeln zu positionieren. Die Getriebesysteme dieser beiden Drehachsen müssen unterschiedliche mechanische Anforderungen erfüllen, insbesondere hinsichtlich Tragfähigkeit, Torsionssteifigkeit, Umkehrspiel und Positioniergenauigkeit.
Die A-Achse dreht die Wiegenbaugruppe und das Werkstück um eine horizontale Achse. Sie muss das Gesamtgewicht dieser Komponenten tragen und gleichzeitig Kippmomenten, Schnittkräften und dynamischen Belastungen standhalten. Die C-Achse dreht das Werkstück um eine vertikale Achse. Bei ihr stehen in der Regel die Winkelpositioniergenauigkeit, ein geringes Umkehrspiel und eine schnelle Rundtaktbewegung stärker im Vordergrund.
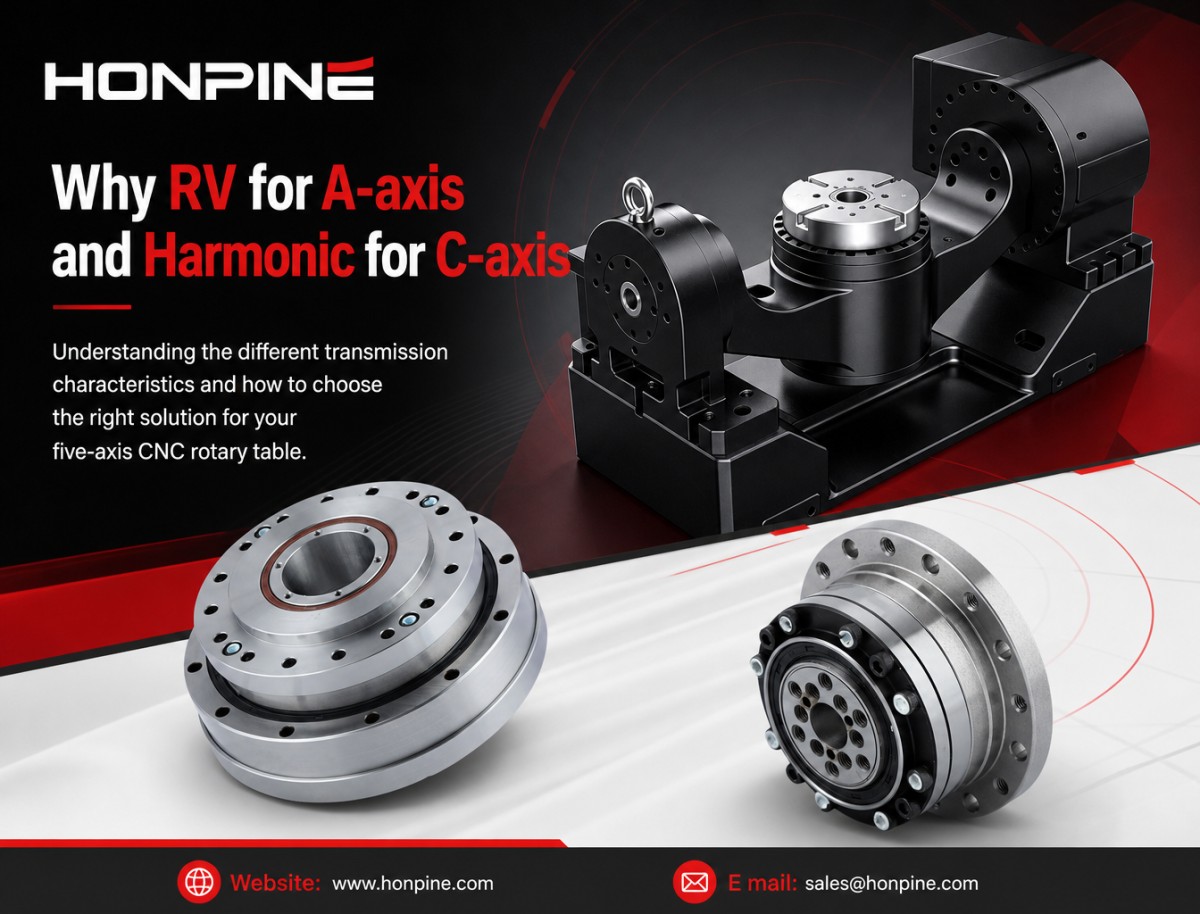
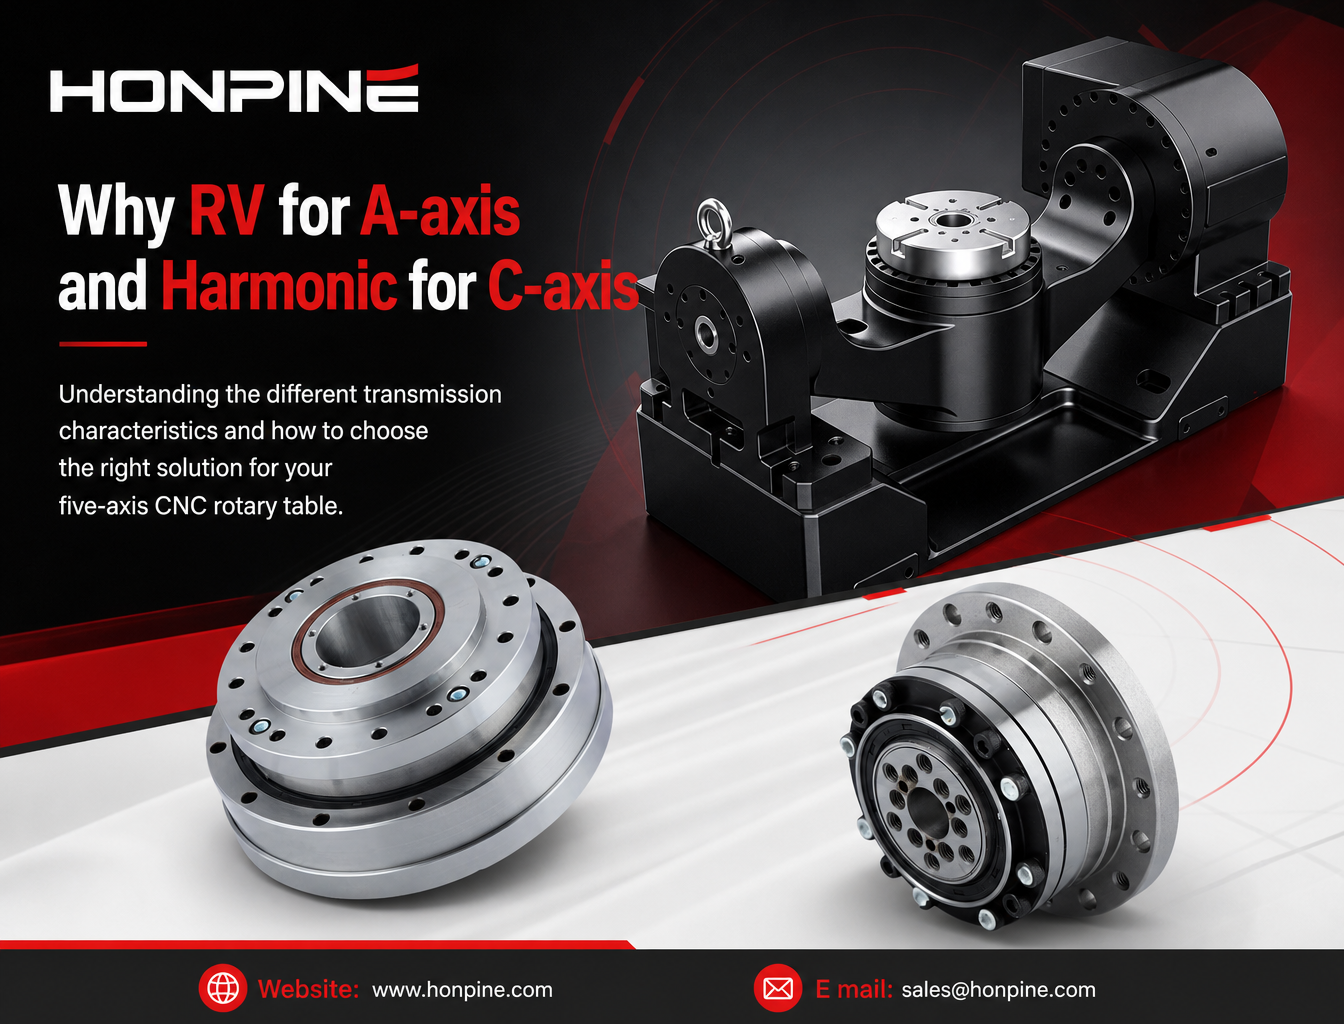
Aufgrund dieser unterschiedlichen Betriebsbedingungen kommt bei einigen Ausführungen von Fünf-Achs-CNC-Rundtischen einRV-Getriebe für die A-Achseund einHarmonic-Drive-Getriebe für die C-Achsezum Einsatz. So lässt sich jedes Getriebesystem entsprechend den mechanischen Anforderungen der jeweiligen Achse auswählen.
Warum eignet sich diese Kombination für bestimmte Fünf-Achs-CNC-Anwendungen?
Wie unterscheiden sich die Belastungsanforderungen der A- und C-Achse?
Und was sollten Werkzeugmaschinenhersteller bei der Auswahl von Getrieben für einen Rundtisch berücksichtigen?
Dieser Artikel untersucht diese Fragen aus der Perspektive der mechanischen Auslegung und Bewegungssteuerung.
1. Warum stellen A- und C-Achse unterschiedliche Anforderungen an das Getriebe?
Obwohl beide Achsen Drehbewegungen ausführen, unterscheiden sich ihre Belastungsbedingungen und Funktionen. Das Verständnis dieser Unterschiede ist der Ausgangspunkt für die Auswahl einer geeigneten Getriebelösung.
1.1 Welche mechanischen Belastungen muss die A-Achse aufnehmen?
Die A-Achse dreht die Wiegenbaugruppe und das Werkstück um eine horizontale Achse. Ihr Getriebesystem muss nicht nur die Drehbewegung erzeugen, sondern auch das Gewicht der gesamten rotierenden Konstruktion tragen.
Liegt der Schwerpunkt des Werkstücks außerhalb der Drehachse, erzeugt die Schwerkraft ein dauerhaftes Kippmoment. Beim Fräsen können intermittierende Schnittkräfte, Vibrationen sowie Beschleunigungs- und Verzögerungsvorgänge zusätzliche dynamische Belastungen verursachen. Diese Bedingungen stellen hohe Anforderungen an Torsionssteifigkeit, Lagerabstützung, Struktursteifigkeit und Stoßfestigkeit.
Bei Fünf-Achs-Rundtischen für den Schwerlastbetrieb, insbesondere bei der Bearbeitung großer oder exzentrisch gespannter Werkstücke, muss das Getriebesystem der A-Achse auch bei wechselnden Belastungen eine stabile Positionierung gewährleisten. Übermäßige elastische Verformungen können die Bearbeitungsgenauigkeit und Oberflächengüte beeinträchtigen. Tragfähigkeit und Steifigkeit sind daher wichtige Auswahlkriterien.
1.2 Welche Leistungsanforderungen muss die C-Achse erfüllen?
Die C-Achse dreht das Werkstück um die vertikale Achse und ist für Rundtakten sowie die koordinierte Interpolation mit anderen Maschinenachsen zuständig.
Je nach Bauweise des Rundtischs können sich Belastungsverteilung und Abstützbedingungen der C-Achse von denen der A-Achse unterscheiden. Zu ihren zentralen Leistungsanforderungen zählen häufig ein geringes Umkehrspiel, eine präzise Winkelpositionierung, Wiederholgenauigkeit sowie schnelle Beschleunigungs- und Verzögerungsvorgänge.
Bei der Präzisions- und Mehrseitenbearbeitung muss die C-Achse das Werkstück exakt positionieren und während koordinierter Bearbeitungsvorgänge eine stabile Drehbewegung aufrechterhalten. Kompakte Abmessungen und eine geringe Rotationsmassenträgheit können ebenfalls wichtig sein, insbesondere bei kleinen und mittelgroßen Rundtischen.
2. Warum werden RV-Getriebe häufig für die A-Achse von Fünf-Achs-CNC-Rundtischen in Betracht gezogen?
Bei vielen Rundtischkonstruktionen in Wiegenbauweise ist die A-Achse höheren strukturellen Belastungen und Kippmomenten ausgesetzt als die C-Achse. EinRV-Getriebekann geeignet sein, wenn eine hohe Torsionssteifigkeit und Tragfähigkeit erforderlich sind.
2.1 Wie unterstützt ein RV-Getriebe Drehbewegungen unter hoher Belastung?
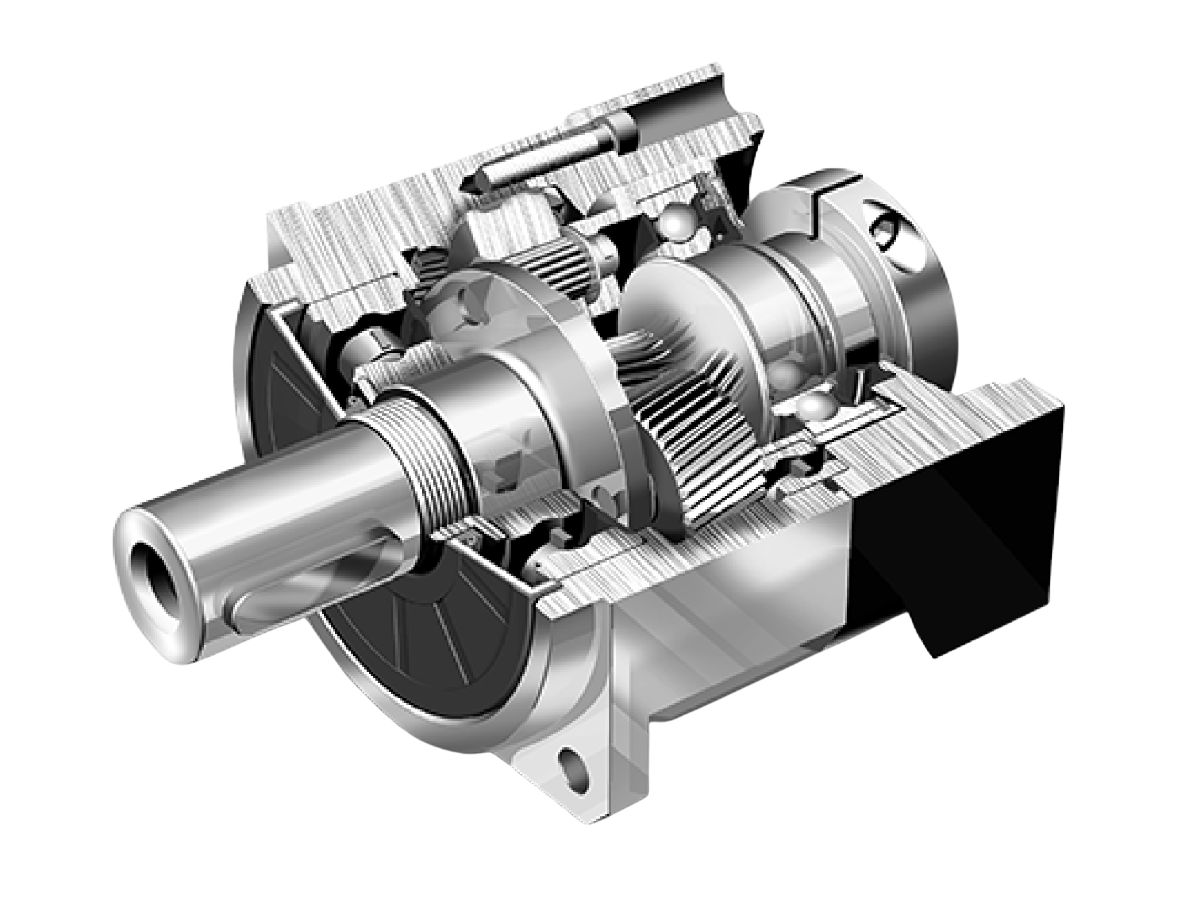
EinRV-Getriebeverfügt typischerweise über einen zweistufigen Getriebeaufbau aus einer Planetenstufe und einer Zykloidenstufe mit Kurvenscheibe und Bolzenkranz.
In der ersten Stufe treibt die Eingangswelle den Planetengetriebemechanismus an und bewirkt eine erste Drehzahlreduzierung. Die daraus resultierende Bewegung treibt eine Exzenterwelle an, die die Zykloidenscheiben relativ zum Bolzenkranz dreht. Dabei greifen mehrere Zähne der Zykloidenscheiben gleichzeitig in die entsprechenden Bolzen ein. Die übertragene Last verteilt sich dadurch auf mehrere Kontaktpunkte. Anschließend überträgt der Abtriebsmechanismus die reduzierte Drehzahl und das erhöhte Drehmoment auf den Abtriebsflansch.
Die Mehrpunktverzahnung hilft, die Kontaktkräfte zu verteilen und eine hohe Tragfähigkeit zu erreichen. In Verbindung mit den steifen Getriebekomponenten und der Lageranordnung kann ein RV-Getriebe eine hohe Torsionssteifigkeit und eine gute Widerstandsfähigkeit gegenüber äußeren Belastungen bieten.
2.2 Wie wirkt sich die Steifigkeit eines RV-Getriebes auf die Positionierung der A-Achse aus?
Während der Bearbeitung muss die A-Achse ihre Winkelposition halten, die Wiegenbaugruppe tragen und äußeren Kräften widerstehen. Verformt sich das Getriebesystem übermäßig in Torsionsrichtung, kann die tatsächliche Werkstückposition von der Sollposition abweichen.
Die hohe Torsionssteifigkeit einesRV-Getriebeshilft, die Winkelverformung unter Last zu begrenzen. Abhängig vom Getriebemodell und der Lagerkonfiguration kann seine Konstruktion zudem Radial- und Axialkräfte sowie Kippmomente aufnehmen.
Diese Eigenschaften machenRV-Getriebefür viele hoch belastete Positionieranwendungen mit Drehachsen geeignet. Bei Fünf-Achs-CNC-Rundtischen für große Werkstücke oder anspruchsvolle Schnittbedingungen kann ein RV-Getriebe eine stabile mechanische Grundlage für die A-Achse bieten.
3. Warum können Harmonic-Drive-Getriebe für die C-Achse von Fünf-Achs-CNC-Rundtischen geeignet sein?
Bei der C-Achse stehen häufig Winkelpositionierung, geringes Umkehrspiel und dynamisches Ansprechverhalten stärker im Vordergrund.Harmonic-Drive-Getriebeweisen mehrere Eigenschaften auf, die diesen Anforderungen gerecht werden können, insbesondere bei kompakten Rundtischkonstruktionen.
3.1 Wie erreicht ein Harmonic-Drive-Getriebe eine Übertragung mit geringem Umkehrspiel?
Ein Harmonic-Drive-Getriebe besteht hauptsächlich aus drei Komponenten: Wellengenerator, Flexspline und Circular Spline.
Der Wellengenerator verformt den dünnwandigen Flexspline elliptisch. Dadurch greifen die Zähne nahe den beiden Enden der großen Ellipsenachse in den Circular Spline ein, während die Zähne nahe der kleinen Ellipsenachse außer Eingriff sind.
Flexspline und Circular Spline unterscheiden sich üblicherweise um zwei Zähne. Während sich der Wellengenerator dreht, wandern die Eingriffspositionen entlang des Umfangs, sodass sich der Flexspline langsam relativ zum Circular Spline dreht. Hat ein Flexspline beispielsweise 200 Zähne und beträgt die Zähnezahldifferenz zwei, ergibt sich eine einstufige Untersetzung von 100:1.
Während der Kraftübertragung greifen mehrere Zähne gleichzeitig ineinander. Dadurch wird das Zahnflankenspiel minimiert und ein sehr geringes Umkehrspiel erreicht. Je nach Ausführung und Genauigkeitsklasse bieten Harmonic-Drive-Getriebe üblicherweise Untersetzungen von etwa 30:1 bis 300:1; bestimmte Modelle erreichen ein Umkehrspiel von höchstens 20 Bogensekunden.
3.2 Welche Vorteile bieten Harmonic-Drive-Getriebe beim Rundtakten der C-Achse?
Der kompakte Aufbau, die hohe Untersetzung und das geringe Umkehrspiel machen Harmonic-Drive-Getriebe für Präzisionsanwendungen mit Drehpositionierung geeignet.
Bei der C-Achse können diese Eigenschaften die Winkelpositionierung und Wiederholgenauigkeit verbessern und zugleich den für das Getriebesystem erforderlichen Bauraum reduzieren. Die vergleichsweise geringe Rotationsmassenträgheit kann außerdem bei Anwendungen mit häufigem Rundtakten sowie wiederholten Beschleunigungs- und Verzögerungsvorgängen von Vorteil sein.
Allerdings verwendenHarmonic-Drive-Getriebeein flexibles Übertragungselement, das sich im Betrieb wiederholt verformt. Ihre Torsionssteifigkeit und zulässige Belastung müssen daher sorgfältig bewertet werden. Das ausgewählte Modell muss die Anforderungen der C-Achse an Abtriebsdrehmoment, Spitzenlast, Beschleunigung, Einschaltdauer und Lebensdauer erfüllen.
4. Warum kombinieren manche Fünf-Achs-CNC-Rundtische ein RV-Getriebe an der A-Achse mit einem Harmonic-Drive-Getriebe an der C-Achse?
Der Einsatz unterschiedlicher Getriebe an der A- und C-Achse richtet sich nach den mechanischen Anforderungen der jeweiligen Drehachse und nicht nach einer verbindlichen Branchenkonfiguration.
Die A-Achse trägt in der Regel das Gewicht der Wiegenbaugruppe und des Werkstücks und muss gleichzeitig Kippmomenten und Schnittkräften widerstehen. Daher können die hohe Torsionssteifigkeit und Tragfähigkeit eines RV-Getriebes von Vorteil sein.
Bei der C-Achse können dagegen Winkelpositionierung, geringes Umkehrspiel, kompakte Abmessungen und dynamisches Ansprechverhalten stärker im Vordergrund stehen. Ein Harmonic-Drive-Getriebe kann eine geeignete Wahl sein, wenn sein Nenndrehmoment, seine Steifigkeit und seine Lebensdauer den tatsächlichen Betriebsanforderungen entsprechen.
Diese Kombination ermöglicht es Werkzeugmaschinenherstellern, Tragfähigkeit, Positionierleistung, Einbauraum und Gesamtsystemauslegung aufeinander abzustimmen. Sie ist jedoch keine Universallösung. Die endgültige Konfiguration hängt von der Rundtischkonstruktion, den Werkstückspezifikationen, den Bearbeitungskräften, den Genauigkeitsanforderungen und dem verfügbaren Einbauraum ab.
Jüngste Entwicklungen bei Harmonic-Drive-Getrieben mit Mehrwellenübertragung haben zudem deren potenziellen Einsatzbereich erweitert. Durch eine größere Anzahl gleichzeitig eingreifender Zähne können bestimmte Ausführungen die Drehmomentübertragung und Torsionssteifigkeit verbessern und dennoch kompakt bleiben. Dies kann weitere Möglichkeiten für C-Achsen mittlerer Größe oder ausgewählte Drehachsen für leichte Belastungen eröffnen, sofern die Leistungsdaten des Herstellers dies bestätigen.
5. Wie kann eine abtriebsseitige Rückführung die Genauigkeit eines Fünf-Achs-Rundtischs verbessern?
Die Auswahl eines Harmonic-Drive-Getriebes mit geringem Umkehrspiel oder eines steifenRV-Getriebesgarantiert nicht automatisch die endgültige Positioniergenauigkeit eines Fünf-Achs-CNC-Rundtischs.
Im vollständigen Getriebesystem können weiterhin elastische Verformungen, Wärmeausdehnung, Montageabweichungen, Lagerspiel und mechanische Hysterese auftreten. Diese Faktoren können die tatsächliche Winkelposition des Werkstücks beeinflussen, insbesondere bei kontinuierlicher Drehinterpolation oder Bearbeitung unter wechselnden Lasten.
5.1 Warum ist ein abtriebsseitiger Encoder wichtig?
Eine wirksame Lösung besteht darin, an der Abtriebsseite der Drehachse einen hochpräzisen Winkelencoder zu installieren und damit ein vollständig geschlossenes Positionsregelsystem einzurichten.
Bei einer herkömmlichen Rückführung auf der Motorseite misst der Encoder die Position der Motorwelle. Dieser Messwert entspricht jedoch nicht unmittelbar der tatsächlichen Winkelposition des Werkstücks nach dem Getriebe und den weiteren Übertragungskomponenten.
Mit einer abtriebsseitigen Rückführung kann das Steuerungssystem die tatsächliche Drehposition direkter erfassen. Der Servoregler kann dann Positionsabweichungen innerhalb der Möglichkeiten und Bandbreite des Steuerungssystems ausgleichen.
Dieser Ansatz ist besonders wertvoll für Fünf-Achs-CNC-Anwendungen, die eine hohe Winkelpositioniergenauigkeit und koordinierte Mehrachsbewegungen erfordern. Das Getriebe bildet die mechanische Grundlage der Kraftübertragung, während der abtriebsseitige Encoder und das Servosteuerungssystem dazu beitragen, die Genauigkeit der gesamten Drehachse zu verbessern.
5.2 Wie wirken mechanische Steifigkeit und Regelung im geschlossenen Regelkreis zusammen?
Ein leistungsfähiger Fünf-Achs-Rundtisch benötigt sowohl geeignete mechanische Getriebekomponenten als auch eine passende Rückführungs- und Regelungsarchitektur.
Das Getriebe beeinflusst Umkehrspiel, Torsionssteifigkeit, Tragfähigkeit und mechanische Verformung. Encoder und Steuerungssystem bestimmen, wie präzise die tatsächliche Abtriebsposition gemessen und korrigiert werden kann.
Aus diesem Grund sollten die Getriebeauswahl und die Auslegung der Servoregelung gemeinsam betrachtet werden. Ein geeignetes Getriebe schafft die mechanischen Leistungsvoraussetzungen des Systems, während ein korrekt konfiguriertes geschlossenes Regelungssystem dazu beiträgt, die erforderliche Positionierleistung unter tatsächlichen Betriebsbedingungen zu erreichen.
6. Welche Faktoren sollten Werkzeugmaschinenhersteller bei der Auswahl von Getrieben für A- und C-Achse berücksichtigen?
Die Auswahl sollte mit den mechanischen Belastungen und Betriebsanforderungen jeder Drehachse beginnen. Anlagenkonstrukteure sollten die gesamten Betriebsbedingungen bewerten, statt ein Getriebe nur anhand der Untersetzung oder des Nennumkehrspiels auszuwählen.
6.1 Wie lassen sich Tragfähigkeit und Kippmomente der A-Achse bewerten?
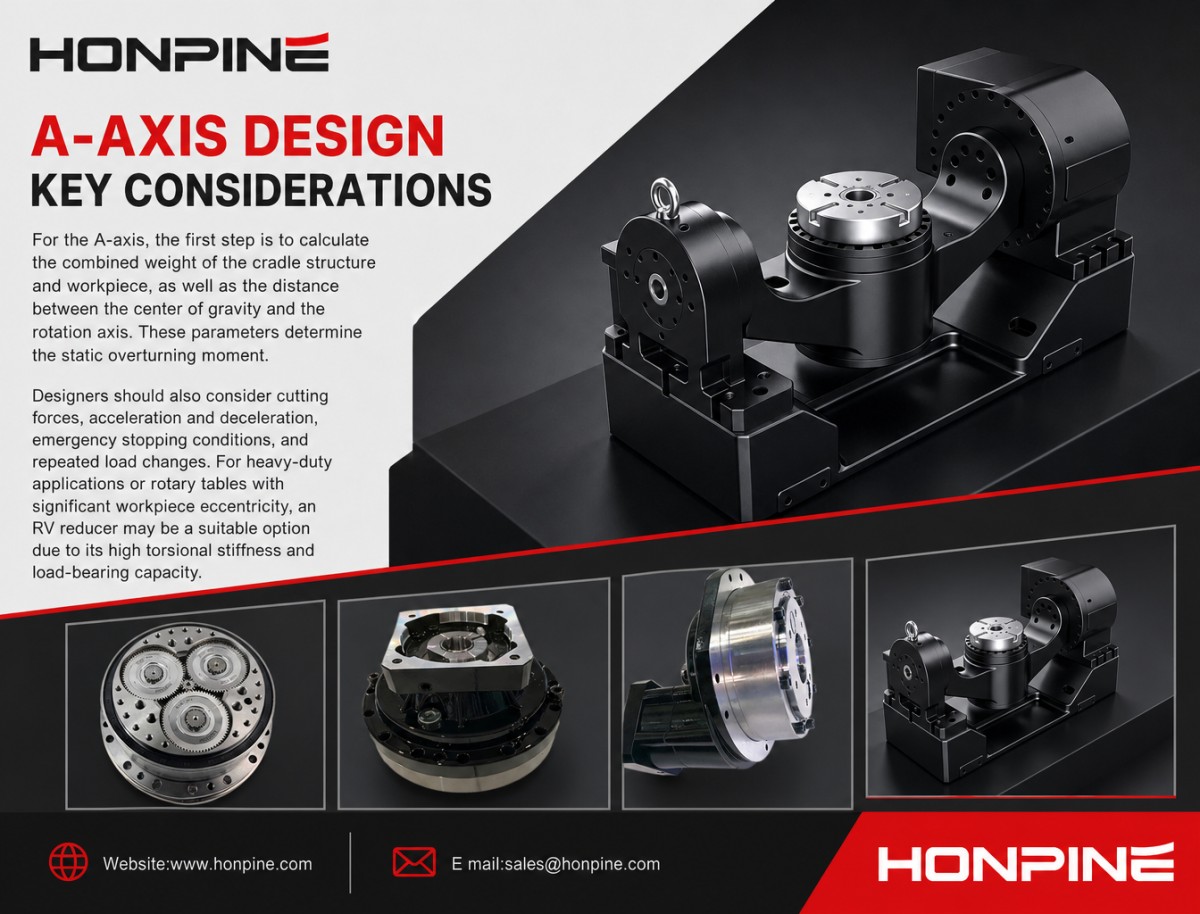
Bei der A-Achse ist zunächst das Gesamtgewicht der Wiegenkonstruktion und des Werkstücks zu berechnen. Außerdem muss der Abstand zwischen Schwerpunkt und Drehachse ermittelt werden. Diese Parameter bestimmen das statische Kippmoment.
Konstrukteure sollten außerdem Schnittkräfte, Beschleunigungs- und Verzögerungsvorgänge, Not-Halt-Bedingungen und wiederholte Lastwechsel berücksichtigen. Bei Schwerlastanwendungen oder Rundtischen mit deutlich exzentrisch angeordneten Werkstücken kann ein RV-Getriebe aufgrund seiner hohen Torsionssteifigkeit und Tragfähigkeit geeignet sein.
6.2 Welche Parameter sind bei der Auswahl eines C-Achs-Getriebes besonders wichtig?
Wichtige Parameter für die C-Achse sind die Werkstückträgheit, die erforderliche Rundtaktzeit, die maximale Drehzahl, die Beschleunigung, die Positioniergenauigkeit und die Wiederholgenauigkeit.
Wenn die Anwendung häufiges Rundtakten, geringes Umkehrspiel und kompakte Einbaumaße erfordert, ist ein Harmonic-Drive-Getriebe möglicherweise eine geeignete Option. Sein Nenndrehmoment, das zulässige Spitzendrehmoment, die Torsionssteifigkeit und die thermische Leistung müssen jedoch ebenfalls den tatsächlichen Betriebsanforderungen entsprechen.
6.3 Wie beeinflussen Einbauraum und Gesamtsystemkosten die Getriebeauswahl?
Abmessungen und Gewicht des Getriebes beeinflussen die Gesamtkonstruktion des Rundtischs. Eine größere und schwerere Getriebeeinheit kann die Tragstruktur stärker belasten und die Dynamik der Drehachse beeinträchtigen.
Harmonic-Drive-Getriebe bieten in der Regel Vorteile hinsichtlich kompakter Bauweise und hoher Untersetzung, während RV-Getriebe bei anspruchsvollen Anwendungen eine höhere Steifigkeit und Tragfähigkeit bieten können. Bei der endgültigen Auswahl müssen mechanische Leistung, Baumaße, Fertigungskosten, Wartungsanforderungen und erwartete Lebensdauer gegeneinander abgewogen werden.
7. Wie kann die passende Getriebekonfiguration die Leistung eines Fünf-Achs-CNC-Rundtischs verbessern?
A- und C-Achse eines Fünf-Achs-CNC-Rundtischs erfüllen unterschiedliche mechanische Aufgaben. Ihre Getriebesysteme sollten daher entsprechend den jeweiligen Betriebsbedingungen ausgewählt werden.
Die A-Achse muss häufig höhere Lasten tragen und Kippmomenten widerstehen. Ein RV-Getriebe kann dafür die erforderliche Torsionssteifigkeit und Tragfähigkeit bieten. Bei der C-Achse sind geringes Umkehrspiel, präzise Winkelpositionierung und schnelle Rundtaktbewegungen wichtig. Hier kann ein Harmonic-Drive-Getriebe geeignet sein, sofern seine mechanischen Spezifikationen den Anforderungen der Anwendung entsprechen.
Bei bestimmten Fünf-Achs-Rundtischkonstruktionen bietet die Kombination aus einemRV-Getriebe für die A-Achseund einemHarmonic-Drive-Getriebe für die C-Achseeine praktische Möglichkeit, Struktursteifigkeit und Positionierleistung miteinander in Einklang zu bringen. Die endgültige Getriebekonfiguration sollte jedoch anhand von Lastberechnungen, Analysen der Bearbeitungsbedingungen und Positionieranforderungen sowie durch Überprüfung der Spezifikationen des ausgewählten Getriebes festgelegt werden.
Für CNC-Werkzeugmaschinenhersteller ist es entscheidend, die unterschiedlichen Betriebsanforderungen von A- und C-Achse zu verstehen, um Rundtische mit geeigneter Positioniergenauigkeit, Struktursteifigkeit und langfristiger Betriebsstabilität zu entwickeln.
Mehr lesen
Erfahren Sie mehr über die Geschichte von HONPINE und Branchentrends im Zusammenhang mit Präzisionsantriebstechnik.
 So wählen Sie Roboter-Gelenkmodule für Arme, Rumpf, Kopf und Beine in AGV- und humanoiden Robotern ausRobot AGV-Plattformen, Hubbeine, Klappbeine, Rumpf, Kopf und Doppelarme haben jeweils unterschiedliche funktionale Anforderungen. Daher sollten entsprechend verschiedene Typen von Harmonic-Drive-Gelenkmodulen und Planeten-Gelenkmodulen ausgewählt werden.
 Was ist ein Robotergelenk-Aktuator?Wie wählt man den besten rotierenden Robotergelenk-Aktuator aus?Bei zentralen Übertragungslösungen für Robotergelenke haben Planeten- und harmonische Drehaktuatoren jeweils ihre eigenen Stärken. Die Wahl des richtigen Typs anhand der Anwendungsanforderungen ist entscheidend, um das optimale Gleichgewicht zwischen Leistung und Kosten zu erreichen.
 DD-Motoren VS harmonische DrehaktuatorenDieser Artikel bietet einen eingehenden Vergleich zwischen Direct Drive (DD)-Motoren und harmonischen Drehaktuatoren und behandelt ihre Übertragungsprinzipien, Vor- und Nachteile sowie typische Anwendungsbereiche.
 Warum sind harmonische Gelenkaktuatoren bzw. planetarische Gelenkaktuatoren die ideale Wahl für die oberen und unteren Gliedmaßen humanoider Roboter?Die Auswahl von Gelenkaktuatoren für humanoide Roboter ist im Wesentlichen eine präzise Abstimmung von Funktionsanforderungen, Leistungsabwägungen und Kostenkontrolle. Unter den heutigen Mainstream-Lösungen werden harmonische Gelenkaktoren in der Regel für die oberen Gliedmaßen priorisiert, während planetarische Gelenkaktoren für die unteren Gliedmaßen bevorzugt werden. Diese Kombination ist kein Zufall, sondern vielmehr die optimale Lösung, die sich aus den unterschiedlichen Bewegungsmerkmalen des Ober- und Unterkörpers ergibt. Die differenzierten Ansätze von Unternehmen wie Unitree und UBTECH beruhen ebenfalls auf spezifischen Überlegungen im Zusammenhang mit ihrer Produktpositionierung.
 Unterschiede zwischen Planetengetrieben mit Stirnrädern und Planetengetrieben mit SchrägverzahnungDieser Artikel analysiert die Unterschiede zwischen Planetengetrieben mit Stirnrädern und Planetengetrieben mit Schrägverzahnung unter verschiedenen Aspekten wie Aufbau, Präzision, Übertragungsdrehmoment und Effizienz, Axialkraft und Tragfähigkeit.
 OMG Ultrakompaktes Harmonic-Drive-Gelenkmodul mit integriertem DrehmomentsensorDas Harmonic-Drive-Gelenkmodul der HONPINE TCHL-Serie ist ein bahnbrechendes Produkt, das in mehreren Aspekten wie Leichtbaudesign, Integrationsgrad und Anschlussfreundlichkeit disruptive Verbesserungen erzielt. Dieser Artikel wird seine revolutionären Verbesserungen mit Ihnen analysieren。
 Warum sind harmonische Drehaktuatoren perfekt für medizinische Geräte?Harmonische Drehaktuatoren (in der Regel integrierte Systeme, bestehend aus einem Harmonic-Drive-Getriebe, einem rahmenlosen Torquemotor, einem Encoder und einer optionalen Bremse) gelten als Schlüsselkomponenten in medizinischen Geräten. Der Hauptgrund dafür ist, dass sie gleichzeitig die strengsten medizinischen Anforderungen an Präzision, kompakte Größe, Sicherheit und Steuerbarkeit erfüllen. Die folgende Erläuterung ist aus drei Perspektiven aufgebaut: technische Eigenschaften, Anwendungsszenarien und medizinischer Nutzen.
 HATF-Serie großer harmonischer Drehaktuator mit HohlflanschDer große harmonische Drehaktuator mit Hohlflansch HATF von HONPINE verfügt über ein Hohldesign, das die interne Verkabelung und Geräteintegration erleichtert. Das Produkt ist mit einem hochpräzisen Encoder ausgestattet und kann mit einer Schutzart IP67 wasserdicht kundenspezifisch angepasst werden. Es ist in Branchen wie präzisen CNC-Werkzeugmaschinen, 3C-Geräten, präziser Laserbearbeitung, Inspektionsgeräten, Druckgeräten, medizinischen Geräten, Glaspolieranlagen, Roboterarmen, AGVs und mobilen Kamera-Gimbals vielseitig einsetzbar.
 Warum verwenden 5-Achs-CNC-Rundtische unterschiedliche Getriebe für die A- und C-Achse?5-Achs-CNC-Rundtische erfordern unterschiedliche Übertragungseigenschaften für die A- und C-Achse. Während die A-Achse häufig eine hohe Torsionssteifigkeit und Tragfähigkeit benötigt, um die Wiegenbaugruppe und das Werkstück zu tragen, stehen bei der C-Achse ein geringes Umkehrspiel, eine hohe Winkelpositioniergenauigkeit und ein gutes dynamisches Ansprechverhalten stärker im Vordergrund. Dieser Artikel erläutert, warum für A-Achsen häufig RV-Getriebe und für C-Achsen Wellgetriebe in Betracht gezogen werden. Dabei werden ihre Funktionsprinzipien, mechanischen Vorteile, die Rückmeldung auf der Abtriebsseite und wichtige Auswahlkriterien für CNC-Werkzeugmaschinenhersteller behandelt.
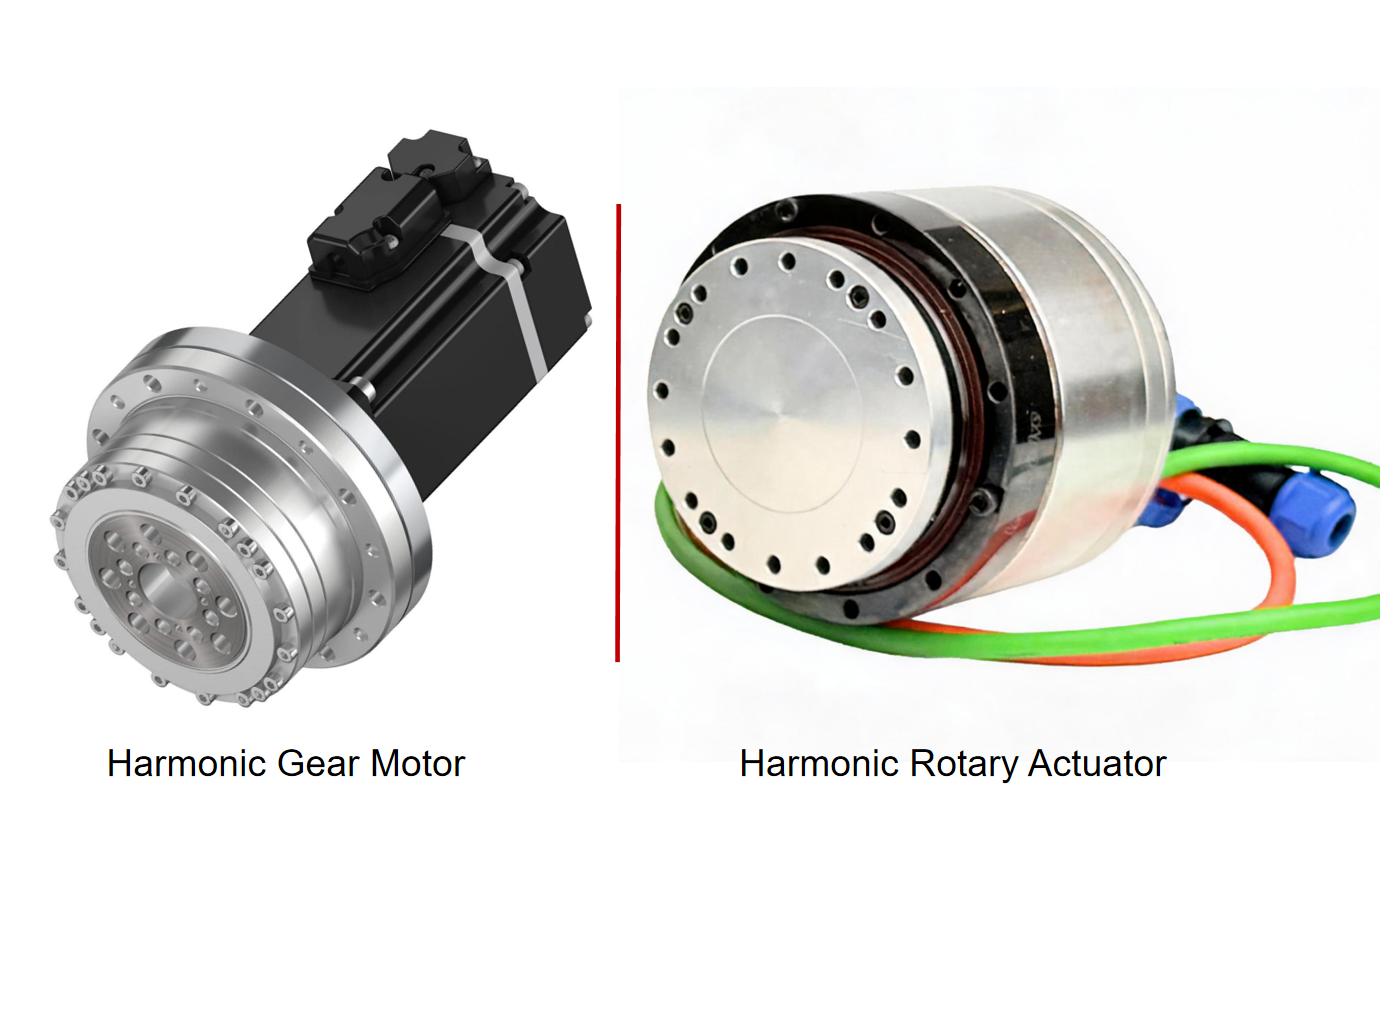
 Wellgetriebemotor vs. Wellgetriebe-Aktuator: Was sind die Unterschiede?Dieser Artikel erläutert die Unterschiede zwischen Wellgetriebemotoren und Wellgetriebe-Aktuatoren in Bezug auf Produktdesign, Systemintegration, Feedback- und Steuerungsfunktionen, Installation und Anwendungsanforderungen. Da Hersteller diese Produktbezeichnungen unterschiedlich verwenden können, wird außerdem untersucht, wie sich die tatsächliche Konfiguration beurteilen lässt und wie sich die passende Präzisionsbewegungslösung für Robotik und industrielle Automatisierung auswählen lässt.
 Warum eignet sich das HONPINE TCHL Harmonic Joint Module für Exoskelett-Roboter?Das HONPINE TCHL Harmonic Joint Module wurde für Exoskelett-Roboter entwickelt, die eine leichte Bauweise, eine kompakte mechanische Integration und eine reaktionsschnelle Mensch-Roboter-Interaktion erfordern. Mit einem integrierten Drehmomentsensor auf der Abtriebsseite, einer hochintegrierten Struktur und flexiblen Anschlusskonfigurationen bietet das TCHL eine Gelenkantriebslösung für Exoskelette der unteren und oberen Extremitäten, Assistenzroboter für die oberen Extremitäten, Rehabilitationsgeräte und industrielle Exoskelette.
 HONPINE JM Drehmomentmotor ohne Rahmen der vierten Generation: 30 % höhere Drehmomentdichte und 10 % niedrigere BetriebstemperaturMit dem Fortschritt der Robotik steigen auch die Anforderungen an die Drehmomentdichte, die Bewegungsstabilität und das Wärmemanagement von Drehmomentmotoren ohne Rahmen. Der Drehmomentmotor HONPINE JM der vierten Generation erreicht durch Verbesserungen am elektromagnetischen Design, bei den Kernmaterialien und der Wicklungstechnologie eine um 30 % höhere Drehmomentdichte und eine um 10 % niedrigere Betriebstemperatur. Mit einer auf unter 1 % begrenzten Drehmomentwelligkeit ermöglicht er einen ruhigeren Betrieb bei niedrigen Drehzahlen und eine höhere Bewegungsgenauigkeit. Dadurch eignet er sich für anspruchsvolle Anwendungen wie chirurgische Roboter, humanoide Roboter und Präzisionsautomatisierungsanlagen. Wie erzielt HONPINE diese Leistungsverbesserungen? Sehen wir uns die Details an.


Doppelklicken
Wir bieten Harmonic-Drive-Getriebe,Planetengetriebe,Gelenkmodul,rotatorische Roboterantriebe,RV-Getriebe,Roboter-Endeffektor,geschickte Roboterhand
 So wählen Sie Roboter-Gelenkmodule für Arme, Rumpf, Kopf und Beine in AGV- und humanoiden Robotern ausRobot AGV-Plattformen, Hubbeine, Klappbeine, Rumpf, Kopf und Doppelarme haben jeweils unterschiedliche funktionale Anforderungen. Daher sollten entsprechend verschiedene Typen von Harmonic-Drive-Gelenkmodulen und Planeten-Gelenkmodulen ausgewählt werden.
 Was ist ein Robotergelenk-Aktuator?Wie wählt man den besten rotierenden Robotergelenk-Aktuator aus?Bei zentralen Übertragungslösungen für Robotergelenke haben Planeten- und harmonische Drehaktuatoren jeweils ihre eigenen Stärken. Die Wahl des richtigen Typs anhand der Anwendungsanforderungen ist entscheidend, um das optimale Gleichgewicht zwischen Leistung und Kosten zu erreichen.
 DD-Motoren VS harmonische DrehaktuatorenDieser Artikel bietet einen eingehenden Vergleich zwischen Direct Drive (DD)-Motoren und harmonischen Drehaktuatoren und behandelt ihre Übertragungsprinzipien, Vor- und Nachteile sowie typische Anwendungsbereiche.
 Warum sind harmonische Gelenkaktuatoren bzw. planetarische Gelenkaktuatoren die ideale Wahl für die oberen und unteren Gliedmaßen humanoider Roboter?Die Auswahl von Gelenkaktuatoren für humanoide Roboter ist im Wesentlichen eine präzise Abstimmung von Funktionsanforderungen, Leistungsabwägungen und Kostenkontrolle. Unter den heutigen Mainstream-Lösungen werden harmonische Gelenkaktoren in der Regel für die oberen Gliedmaßen priorisiert, während planetarische Gelenkaktoren für die unteren Gliedmaßen bevorzugt werden. Diese Kombination ist kein Zufall, sondern vielmehr die optimale Lösung, die sich aus den unterschiedlichen Bewegungsmerkmalen des Ober- und Unterkörpers ergibt. Die differenzierten Ansätze von Unternehmen wie Unitree und UBTECH beruhen ebenfalls auf spezifischen Überlegungen im Zusammenhang mit ihrer Produktpositionierung.
 Unterschiede zwischen Planetengetrieben mit Stirnrädern und Planetengetrieben mit SchrägverzahnungDieser Artikel analysiert die Unterschiede zwischen Planetengetrieben mit Stirnrädern und Planetengetrieben mit Schrägverzahnung unter verschiedenen Aspekten wie Aufbau, Präzision, Übertragungsdrehmoment und Effizienz, Axialkraft und Tragfähigkeit.
 OMG Ultrakompaktes Harmonic-Drive-Gelenkmodul mit integriertem DrehmomentsensorDas Harmonic-Drive-Gelenkmodul der HONPINE TCHL-Serie ist ein bahnbrechendes Produkt, das in mehreren Aspekten wie Leichtbaudesign, Integrationsgrad und Anschlussfreundlichkeit disruptive Verbesserungen erzielt. Dieser Artikel wird seine revolutionären Verbesserungen mit Ihnen analysieren。
 HATF-Serie großer harmonischer Drehaktuator mit HohlflanschDer große harmonische Drehaktuator mit Hohlflansch HATF von HONPINE verfügt über ein Hohldesign, das die interne Verkabelung und Geräteintegration erleichtert. Das Produkt ist mit einem hochpräzisen Encoder ausgestattet und kann mit einer Schutzart IP67 wasserdicht kundenspezifisch angepasst werden. Es ist in Branchen wie präzisen CNC-Werkzeugmaschinen, 3C-Geräten, präziser Laserbearbeitung, Inspektionsgeräten, Druckgeräten, medizinischen Geräten, Glaspolieranlagen, Roboterarmen, AGVs und mobilen Kamera-Gimbals vielseitig einsetzbar.
 Warum verwenden 5-Achs-CNC-Rundtische unterschiedliche Getriebe für die A- und C-Achse?5-Achs-CNC-Rundtische erfordern unterschiedliche Übertragungseigenschaften für die A- und C-Achse. Während die A-Achse häufig eine hohe Torsionssteifigkeit und Tragfähigkeit benötigt, um die Wiegenbaugruppe und das Werkstück zu tragen, stehen bei der C-Achse ein geringes Umkehrspiel, eine hohe Winkelpositioniergenauigkeit und ein gutes dynamisches Ansprechverhalten stärker im Vordergrund. Dieser Artikel erläutert, warum für A-Achsen häufig RV-Getriebe und für C-Achsen Wellgetriebe in Betracht gezogen werden. Dabei werden ihre Funktionsprinzipien, mechanischen Vorteile, die Rückmeldung auf der Abtriebsseite und wichtige Auswahlkriterien für CNC-Werkzeugmaschinenhersteller behandelt.
 Wellgetriebemotor vs. Wellgetriebe-Aktuator: Was sind die Unterschiede?Dieser Artikel erläutert die Unterschiede zwischen Wellgetriebemotoren und Wellgetriebe-Aktuatoren in Bezug auf Produktdesign, Systemintegration, Feedback- und Steuerungsfunktionen, Installation und Anwendungsanforderungen. Da Hersteller diese Produktbezeichnungen unterschiedlich verwenden können, wird außerdem untersucht, wie sich die tatsächliche Konfiguration beurteilen lässt und wie sich die passende Präzisionsbewegungslösung für Robotik und industrielle Automatisierung auswählen lässt.
 HONPINE JM Drehmomentmotor ohne Rahmen der vierten Generation: 30 % höhere Drehmomentdichte und 10 % niedrigere BetriebstemperaturMit dem Fortschritt der Robotik steigen auch die Anforderungen an die Drehmomentdichte, die Bewegungsstabilität und das Wärmemanagement von Drehmomentmotoren ohne Rahmen. Der Drehmomentmotor HONPINE JM der vierten Generation erreicht durch Verbesserungen am elektromagnetischen Design, bei den Kernmaterialien und der Wicklungstechnologie eine um 30 % höhere Drehmomentdichte und eine um 10 % niedrigere Betriebstemperatur. Mit einer auf unter 1 % begrenzten Drehmomentwelligkeit ermöglicht er einen ruhigeren Betrieb bei niedrigen Drehzahlen und eine höhere Bewegungsgenauigkeit. Dadurch eignet er sich für anspruchsvolle Anwendungen wie chirurgische Roboter, humanoide Roboter und Präzisionsautomatisierungsanlagen. Wie erzielt HONPINE diese Leistungsverbesserungen? Sehen wir uns die Details an.
 So wählen Sie ein Harmonic-Drive-Getriebe aus: 9 wichtige Faktoren, die Sie kennen solltenWarum entscheiden sich immer mehr Robotikunternehmen für integrierte Robotergelenkmodule statt für herkömmliche dezentrale Antriebssysteme? Mit der Weiterentwicklung humanoider Roboter, kollaborativer Roboter und Reha-Exoskelette suchen Hersteller nach kompakteren, leichteren und einfacher zu integrierenden Bewegungslösungen. Ein integriertes Robotergelenkmodul vereint wichtige Komponenten wie einen rahmenlosen Drehmomentmotor, ein Harmonic-Drive-Getriebe, einen Servoantrieb, Encoder und ein Abtriebslager in einer Baugruppe. Diese Architektur kann die mechanische Komplexität verringern, die Verkabelung vereinfachen, die Integration der Bewegungssteuerung verbessern und die Entwicklungszyklen von Robotern verkürzen. In diesem Artikel erläutert Theodore Li, Technischer Direktor bei HONPINE, sechs wichtige Vorteile integrierter Robotergelenkmodule und vergleicht sie mit herkömmlichen dezentralen Antriebskonfigurationen.
 Warum entscheiden sich immer mehr Unternehmen für integrierte Robotergelenkmodule?Integrierte Robotergelenkmodule vereinen Motoren, Wellgetriebe, Servoantriebe, Encoder und Abtriebslager in kompakten Einheiten. Dieser Artikel vergleicht integrierte und verteilte Antriebsarchitekturen und untersucht ihre Unterschiede hinsichtlich Drehmomentdichte, mechanischer Zuverlässigkeit, Bewegungssteuerung, Entwicklungseffizienz und praktischer Roboteranwendungen.